
膜为什么会掉?HiPIMS金属离子刻蚀:涂层结合力的第一道工序
划格一刮就掉、振动抛光几小时后起皮、刀具还没磨损先崩膜——很多结合力问题,根子并不在膜层够不够硬,而在膜层下面那几个纳米的界面。这几个纳米长什么样,在镀膜开始之前就已经被一道工序决定了:刻蚀预处理。
本文梳理近二十年的文献证据,讲清三件事:为什么用 HiPIMS 产生的金属离子去刻蚀,能把结合力做到传统氩离子刻蚀的近 3 倍;偏压应该加多高、怎么加;以及这道工序对靶电源和偏压电源分别提出了哪些硬要求。文中的数据全部来自公开论文,文末附文献 DOI。
一、结合力的战场,在界面那几纳米
一道合格的刻蚀预处理,要同时完成三件事:
① 清:去掉基体表面的自然氧化层、吸附水汽和残留有机物;
② 混:让金属原子进入基体最表层,形成成分渐变的过渡区,而不是一条突变的“缝”;
③ 留:尽量保住基体表面的晶格,让后续膜层“接着”基体晶粒往上长(局部外延)。
传统的两种做法各缺一块。Ehiasarian 等人在 2007 年的论文里一句话点破:氩离子辉光刻蚀容易留下弱界面,电弧放电刻蚀则会引入液滴[1]。HiPIMS 金属离子刻蚀,正是为了同时绕开这两个坑而出现的。
二、三条刻蚀路线,各自的“原罪”
路线 A:氩离子辉光刻蚀
做法:腔体充氩,基片加 −500~−1500 V 负偏压,起异常辉光放电轰击表面 [2]。
问题:电流密度不高,低能量下清洗效率不够;能量一高,氩被注入基体,可能聚集成气泡,反而削弱界面 [2]。氩以间隙原子形式进入晶格,还会抬高界面应力 [3]。
路线 B:电弧金属离子刻蚀
优点:金属离化率高、刻蚀快,早期研究证明 Cr+ 刻蚀能促成局部外延、显著提升结合力 [4]。
问题:液滴落在基体上会遮挡后续沉积,在界面处形成孔隙;电弧等离子体中同时存在 Me+~Me4+ 多种价态,单靠偏压很难把离子能量控准 [2]。加磁过滤可以去掉液滴(−1200 V 下得到 15 nm 改性层、Lc 83 N [5]),但设备复杂度随之上升。
路线 C:HiPIMS 金属离子刻蚀
原理:靶上施加 kW/cm² 量级的短脉冲,溅射出的金属原子大量电离,基片偏压把这些金属离子加速后轰击表面。
特点:金属离化率高,接近电弧水平,同时没有液滴。Hauzer 在其技术回顾中称 HiPIMS“既是一种沉积技术,也是一种非常好的提升结合力的预处理技术”[6];CemeCon CC800 HiPIMS 量产机型的规格表中,基片预处理一栏也明确列出“HiPIMS etching”[7]。Broitman 与 Hultman 在这台工业规模设备上用 HiPIMS 产生的 Cr+Ar 等离子体预处理 52100 轴承钢,CNx 膜的洛氏压痕结合力达到最高等级 HF1 [10]。
同一体系下的硬数据最有说服力。Ehiasarian 等人在 M2 高速钢上镀 4 μm CrN/NbN 纳米多层膜,只改变刻蚀方式 [1]:
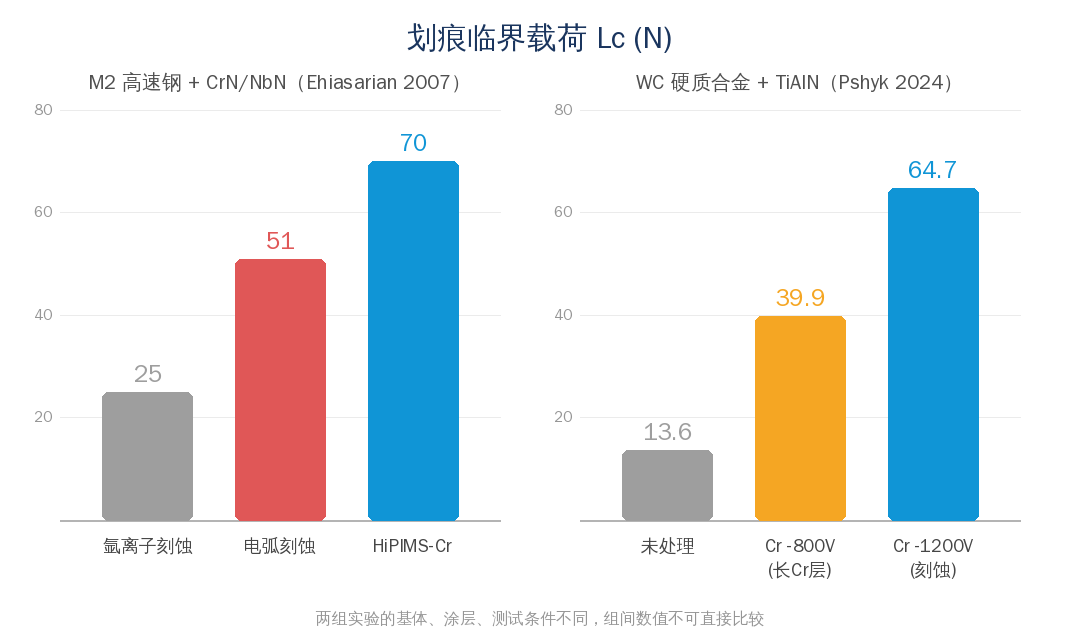
图1 不同刻蚀方式下的划痕临界载荷 Lc(数据:左 Ehiasarian 2007 [1],右 Pshyk 2024 [2])
▸ 氩离子刻蚀:Lc = 25 N
▸ 电弧放电刻蚀:Lc = 51 N
▸ HiPIMS-Cr 刻蚀:Lc = 70 N,TEM 下界面洁净,并出现大面积外延生长
2024 年 Linköping 大学 Greczynski 课题组在硬质合金(WC)基体上做了更精细的对照 [2]:未处理的 TiAlN 涂层 Lc 只有 13.6 N,经 Cr 离子在 −1200 V 下刻蚀后升至 64.7 N,接近原来的 5 倍。
三、刻蚀时,表面到底发生了什么
机理一:沉积与刻蚀的“拔河”
HiPIMS 的金属通量里,总有一部分是没电离的中性原子,它们不受偏压影响,落到基体上就是沉积;被偏压加速的离子则会把刚沉积的原子连同基体表层一起溅射掉。两者谁占上风,决定了你是在“刻蚀”还是在“镀一层金属膜”。
实测的刻蚀阈值偏压
▸ 高速钢基体:Ti 离子 <400 V 即进入刻蚀;Cr 离子需要 >750 V [8]
▸ 硬质合金(WC)基体:Cr、W 离子均在 900~1000 V 才开始刻蚀 [2]
▸ 低于阈值时,界面长出的是一层 bcc-Cr 或 bcc-W 金属膜,结合力没有显著提升 [2]
阈值不是一个常数。Pshyk 等人的分析指出,它取决于金属通量的离化率、二价离子比例(Me2+/Me+)和金属的自溅射产额 [2]:离化率越高、二价离子越多,离子的反溅射越容易压过中性原子的沉积,所需的偏压就越低。
推论(非文献直接结论):同一块靶、同样的偏压,换一台离化能力不同的电源,可能一台在刻蚀、另一台却在镀膜。因此文献给出的偏压值不能直接照搬,必须在自己的腔体里重新标定阈值(方法见第七部分)。
机理二:金属注入,把“缝”变成“渐变带”
金属离子打进基体表层后,会形成成分逐渐过渡的混合区。Lattemann 等人认为,正是这种渐变提升了硬质涂层在钢上的结合力 [9]。CEA 团队用 XPS、TEM 和原子探针对 304L 不锈钢做了表征:Ti+/Zr+ 刻蚀后表面含 6~7 at.% 的刻蚀元素,界面宽度仅几个纳米 [3]。他们还指出一个关键差别:金属原子以置换方式进入晶格,强化界面,而氩以间隙方式进入,增加应力、削弱界面 [3]。
机理三:局部外延,让膜层“接着”基体长
Ehiasarian 等人的截面 TEM 显示,HiPIMS 刻蚀后,涂层晶粒的取向与下方多晶基体的晶粒形成了严格对应(立方-立方外延与轴向织构),原因是金属离子的掺入,加上基体结晶性被保留了下来 [1]。Santiago 等人在 DLC 体系中还发现,Cr 比 Ti 更能降低界面氧含量,只做刻蚀不加打底层时,Cr 刻蚀的纳米划痕临界载荷(310 mN)接近 Ti 刻蚀(194 mN)的 1.6 倍 [8]。
四、偏压:不是越高越好,而是要“打准”
直觉上,偏压越高刻得越狠、结合越牢。文献数据告诉我们,事情没这么简单。
Lattemann 2006:Cr-HiPIMS 刻蚀 + CrN,高速钢基体 [9]
▸ −400 V / 75 min → Lc 45 N(实为净沉积,长出柱状 Cr 层)
▸ −700 V / 25 min → Lc 28 N(形成纳米晶金属界面层,划痕时发生内聚失效)
▸ −1200 V / 25 min → Lc 40 N
Pshyk 2024:同步偏压 Cr-HiPIMS 刻蚀 + TiAlN,WC 基体 [2]
▸ 未处理 → Lc 13.6 N
▸ −800 V(阈值以下,长出 Cr 层)→ Lc 39.9 N
▸ −1200 V(有效刻蚀)→ Lc 64.7 N;900 V 起已开始刻蚀,但 1200 V 效果最好
两组数据的趋势并不一致:前者随偏压升高先降后升,后者单调上升。两项研究的基体(钢与硬质合金)、涂层(CrN 与 TiAlN)都不同,还有一个容易被忽略的差别:偏压的施加方式。Lattemann 用的是两台 600 V 直流电源串联的直流偏压 [9],Pshyk 用的是与金属离子到达时段同步的脉冲偏压 [2]。
推论(尚无同一体系的直接对照):直流偏压下,氩离子和金属离子被同样加速,偏压越高,氩注入也越多;同步偏压则主要把能量交给金属离子。这可能是两组趋势不同的原因之一。另外,Lattemann 还观察到低偏压时结果对刻蚀时长敏感 [9],说明除了偏压,剂量(时间)同样是变量。
五、同步偏压:把能量只交给金属离子
HiPIMS 一个脉冲内,到达基片的离子成分会随时间变化。对 Cr、Mo、W 这类 VIB 族金属,强烈的气体稀薄效应使气体离子和金属离子在时间上分开到达,这就为“只给金属离子加速”提供了窗口 [2]。
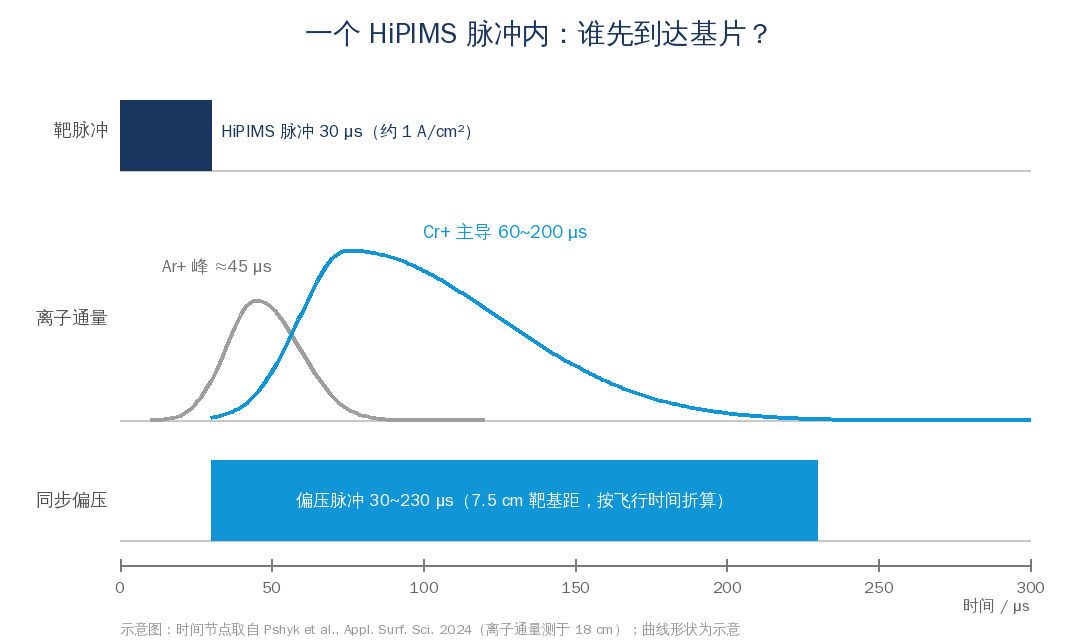
图2 HiPIMS 脉冲内离子到达时序与同步偏压窗口(示意;时间节点取自 Pshyk 2024 [2],曲线形状为示意)
Pshyk 2024 的实测时序(Cr-HiPIMS,30 μs 脉冲,100 Hz,靶电流密度约 1 A/cm²)[2]
▸ 在 18 cm 处:Ar+ 在脉冲开始约 45 μs 时达到峰值;
▸ 60~200 μs 区间,到达基片的离子以 Cr 离子为主(W 为 60~330 μs);
▸ 时间积分后金属/气体离子比:Cr 为 3.6,W 为 5.6;
▸ 刻蚀实验距离为 7.5 cm,按飞行时间折算后,偏压脉冲施加在 30~230 μs(脉宽 200 μs)。
这里有一个工程上很实际的细节:偏压窗口必须按靶基距和离子质量折算飞行时间后再设定 [2]。靶基距一变,最佳延时就跟着变。
六、这道工序,对电源提出的五个硬要求
① 靶电源:峰值电流密度要够
文献中的刻蚀工况靶电流密度在 1 A/cm² 量级 [2],早期工作的峰值功率密度达 3 kW/cm²、电流密度 >2 A/cm² [1]。离化率越高,刻蚀阈值偏压越低(第三部分)。由此推论:峰值能力不足,就只能靠抬高偏压来补,同时把氩注入的风险一起抬高。
② 偏压电源:600~1200 V 级高压脉冲
钢基体常用 −600~−1000 V,硬质合金刻蚀阈值在 900~1000 V(第七部分汇总)。偏压电源必须在重载下稳住电压,而不是一到高压就掉压。
③ 偏压电源:按峰值电流设计,而不是平均电流
Ehiasarian 等人测得基片轰击通量的峰值达 300 mA/cm² [1]。按工业装炉粗算(估算):即使只取十分之一(30 mA/cm²),1000 cm² 的装载面积也对应约 30 A 的脉冲峰值电流。这个峰值电流是在金属离子窗口内集中出现的。
④ 同步:延时和脉宽都要可调
偏压窗口要跟着金属离子的飞行时间走(第五部分),延时和脉宽都需要能按微秒设置。
⑤ 联动灭弧:两台电源必须“互相通气”
Santiago 等人明确指出,刻蚀时流向基片的高电压、大电流容易引发打弧,打断电源正常工作 [8]。他们的处理方式是:靶上起弧时切断偏压,避免刻蚀不均;偏压起弧时熄灭磁控放电,避免偏压中断期间金属净沉积。两台电源同步运行,并分别设置电流限值(实验中偏压限 15 A)[8]。
七、文献工艺窗口汇总(起步参考)
气氛与靶端
▸ Ar 气压:0.13~0.6 Pa(0.13 Pa [9];0.4 Pa [2];0.6 Pa [3])
▸ 靶电流密度:约 1 A/cm² 量级 [2]
▸ 脉宽 / 频率:20~100 μs / 100~250 Hz(30 μs·100 Hz [2];20 μs·250 Hz [3];100 μs·100 Hz [8])
偏压与时间
▸ 钢 / 高速钢 + Cr:−600~−1000 V(Cr −600 V、Nb −1000 V [1];Cr 阈值 >750 V [8])
▸ 钢 + Ti:阈值 <400 V [8];304L 不锈钢 + Ti/Zr:−900 V [3]
▸ 硬质合金(WC)+ Cr/W:−900~−1200 V,1200 V 结合力最佳 [2]
▸ 时间:5~25 min 为主(Ti 5 min、Cr 15 min [8];20 min [2][3];25~75 min [9])
刻蚀之后
▸ 紧接着沉积 5~10 nm 金属打底层(偏压降到约 −75 V)[8]
▸ 刻蚀与打底层叠加效果最好:Cr 体系纳米划痕临界载荷从无处理的 80 mN,到只加打底层 240 mN、只刻蚀 310 mN,两者叠加达 380 mN [8]
刻蚀金属怎么选
▸ 钢上镀硬膜 / DLC:首选 Cr,除氧能力强,界面更“柔顺” [8]
▸ 耐腐蚀需求:Ti、Zr 刻蚀可降低 304L 在沸腾硝酸中的腐蚀电流 [3]
▸ 也有用 Nb [1]、W [2] 的报道;原则是兼顾与基体、涂层的化学亲和性 [8]
三个容易踩的坑
▸ 以为在刻蚀,其实在镀膜:用半遮挡的抛光试片做台阶测试,台阶凸起是净沉积,凹陷才是刻蚀(Santiago 等人即用掩膜样品确定阈值 [8])。
▸ 夹具和腔壁的“二次污染”:CEA 团队发现三维旋转时,夹具和腔壁上的残留物被反溅射到样品上,最终改用静态装夹 [3]。量产无法不转,就要把夹具清洁纳入刻蚀工序。
▸ 只看偏压不看时间:低偏压下结果对刻蚀时长敏感 [9],偏压和时间要一起扫。
评价手段建议三件套:划痕 Lc、洛氏压痕 HF 等级(HF1~HF2 为合格 [10])、台阶测试;条件允许再做截面 TEM,看界面是否洁净、是否外延。
八、精新方案:靶源与偏压,一套时序
HiPIMS 金属离子刻蚀能不能做好,取决于两台电源的配合:靶电源要把金属离子“造出来”,偏压电源要在对的时刻、用对的能量把它们“送进去”。
JX-HiPIMS-Max · 靶源
▸ 峰值功率 4 MW,电流方波输出,提供高靶电离率
▸ 足够的峰值余量,用于把离化率做上去、把刻蚀阈值偏压压下来
JX-MSB · 偏压
▸ 输出电压 −50~−1000 V,正向 +1~120 V;恒压偏压模式
▸ 频率 1~150 kHz,脉宽 3~495 μs,占空比 5%~95%
▸ 负载阻抗匹配比 1:9,重载下稳压
两机同步
▸ 硬线 / 光纤同步,时延抖动 <50 ns,支持主/从机时序模式
▸ 延时 10~500 μs 可配置,可配置同步输出脉冲数
▸ 微分弧检测与四象限弧能量管理
按文献窗口对照:JX-MSB 的 −1000 V 上限覆盖钢和高速钢的常用刻蚀区间(−600~−1000 V),也覆盖硬质合金的刻蚀阈值区(900~1000 V);可调的延时与脉宽能够复现 Pshyk 等人“30 μs 延时、200 μs 窗口”这一类同步偏压时序。
欢迎带上您的基体、涂层体系和装炉方式来交流,我们可以协助完成刻蚀阈值标定和工艺窗口摸底。
📎 主要参考文献
[1] A.P. Ehiasarian, J.G. Wen, I. Petrov. Interface microstructure engineering by high power impulse magnetron sputtering for the enhancement of adhesion. J. Appl. Phys. 101 (2007) 054301. DOI: 10.1063/1.2697052
[2] O. Pshyk, B. Wicher, J. Palisaitis, L. Hultman, G. Greczynski. Advanced film/substrate interface engineering for adhesion improvement employing time- and energy-controlled metal ion irradiation. Appl. Surf. Sci. 669 (2024) 160554. DOI: 10.1016/j.apsusc.2024.160554
[3] A. Chabanon et al. Surface Modification of 304L Stainless Steel and Interface Engineering by HiPIMS Pre-Treatment. Coatings 12 (2022) 727. DOI: 10.3390/coatings12060727
[4] C. Schönjahn et al. Enhanced adhesion through local epitaxy of transition-metal nitride coatings on ferritic steel promoted by metal ion etching in a combined cathodic arc/unbalanced magnetron deposition system. J. Vac. Sci. Technol. A 18 (2000) 1718–1723. DOI: 10.1116/1.582414
[5] A.P. Ehiasarian, A. Anders, I. Petrov. Combined filtered cathodic arc etching pretreatment–magnetron sputter deposition of highly adherent CrN films. J. Vac. Sci. Technol. A 25 (2007) 543–550. DOI: 10.1116/1.2730512
[6] Hauzer Techno Coating. HiPIMS – Historical perspective and latest results(官网技术文章).
[7] CemeCon. Coating unit CC800® HiPIMS(产品规格页).
[8] J.A. Santiago et al. Adhesion enhancement of DLC hard coatings by HiPIMS metal ion etching pretreatment. Surf. Coat. Technol. 349 (2018) 787–796. DOI: 10.1016/j.surfcoat.2018.04.090
[9] M. Lattemann, A.P. Ehiasarian, J. Bohlmark, P.Å.O. Persson, U. Helmersson. Investigation of high power impulse magnetron sputtering pretreated interfaces for adhesion enhancement of hard coatings on steel. Surf. Coat. Technol. 200 (2006) 6495–6499. DOI: 10.1016/j.surfcoat.2005.11.082
[10] E. Broitman, L. Hultman. Adhesion improvement of carbon-based coatings through a high ionization deposition technique. J. Phys.: Conf. Ser. 370 (2012) 012009. DOI: 10.1088/1742-6596/370/1/012009